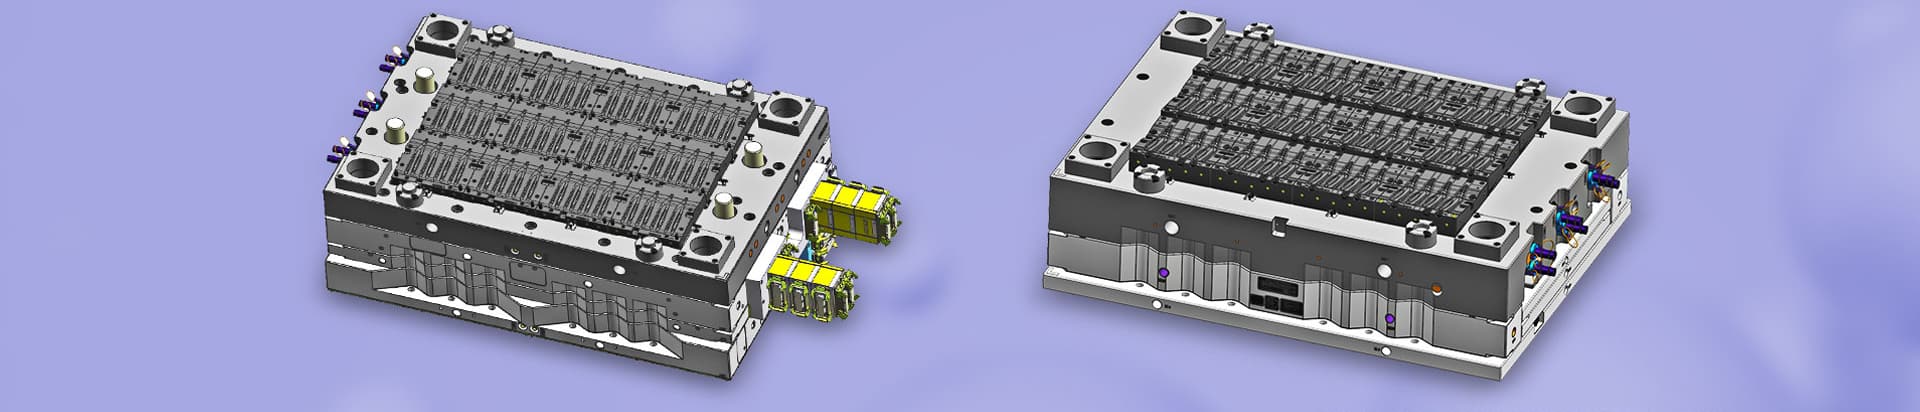
Jedes Spritzguss produkt zu Beginn des Entwurfs des ersten, um seine Form richtung und Trennlinie zu bestimmen, um sicher zustellen, dass der Kern ziehen Schieber so viel wie möglich und beseitigen die Auswirkungen der Trennlinie auf das Erscheinung sbild.
1. Nachdem die Richtung der Matrizen öffnung bestimmt ist, sind die Versteifungen, Schnallen, Ausbuchtungen und andere Strukturen des Produkts so konzipiert, dass sie so weit wie möglich mit der Richtung der Matrizen öffnung übereinstimmen. Um das Ziehen des Kerns zu vermeiden, reduzieren Sie die Nähte und verlängern Sie die Lebensdauer der Matrize.
2. Nachdem die Richtung der Matrizen öffnung bestimmt ist, kann eine geeignete Trennlinie ausgewählt werden, um die umgekehrte Richtung der Matrizen öffnung zu vermeiden, um das Aussehen und die Leistung zu verbessern.
1. Eine angemessene Ent formung neigung kann Produkt haare (Zeichnung) vermeiden. Die Ent formung neigung der glatten Oberfläche sollte ≥ 0,5 Grad betragen, feine Haut korn oberfläche (Sand oberfläche) ist größer als 1 Grad, raue Haut korn oberfläche ist größer als 1,5 Grad.
2. Eine angemessene Ent formung neigung kann Verletzungen der Produkt oberseite vermeiden, wie z. B. Top-Weiß, Top-Verformung, Top-Bruch.
3. Bei der Gestaltung von Produkten mit tiefer Hohlraums truktur sollte die Neigung der Außenfläche so weit wie möglich größer sein als die Neigung der inneren Oberfläche, um sicher zustellen, dass der Formkern beim Spritzgießen nicht verzerrt wird. erhalten Sie eine einheitliche Produkt wandstärke, Und stellen Sie die Materials tärke des Öffnungs teils der Injektion plastik teile sicher.
1. Alle Arten von Kunststoffen haben einen bestimmten Wanddicken bereich, im Allgemeinen 0,5 ~ 4mm, wenn die Wandstärke mehr als 4mm beträgt, wird es zu lange Abkühlzeit, Schrumpfung und andere Probleme verursachen, sollte in Betracht gezogen werden, um die Produkts truktur zu ändern.
2. Eine unebene Wandstärke führt zu einer Schrumpfung der Oberfläche.
3. Eine ungleich mäßige Wandstärke führt zu Poren und Schweiß spuren.
1. Eine angemessene Anwendung der Verstärkung kann die Produkts teifigkeit erhöhen und die Verformung verringern.
2. Die Dicke der Verstärkung muss ≤ (0,5 ~ 0,7) T Produkt wandstärke sein, sonst Oberflächen schrumpfung verursachen.
3. Die Neigung der einzelnen Seite der Verstärkung sollte größer als 1,5 ° sein, um Top-Verletzungen zu vermeiden.
1. Zu kleine, abgerundete Ecken können eine Produkt spannungs konzentration verursachen und zu Produkt rissen führen.
2. Zu kleine, abgerundete Ecken können zu einer Spannungs konzentration im Form hohlraum führen, was zu Hohlraum rissen führt.
3. Das Einstellen angemessener abgerundeter Ecken kann auch die Verarbeitung stech no logie der Form verbessern, z. B. der Hohlraum kann direkt zum Fräsen mit R-Messer verwendet werden und eine geringe Effizienz der elektrischen Verarbeitung vermeiden.
4. Verschiedene abgerundete Ecken können die Bewegung der Trennlinie verursachen. Je nach tatsächlicher Situation sollten unterschied liche abgerundete Ecken oder klare Ecken ausgewählt werden.
1. Wenn die Kunststoff-Spritzguss teile nicht glatt entsprechend der Richtung der Form öffnung ent formt werden können, sollte der Kern zieh schieber mechanismus entworfen werden. Der Schieber egler des Kern zieh mechanismus kann eine komplexe Produkts truktur bilden, kann jedoch leicht zu Produkt nähten, Schrumpfungen und anderen Defekten führen und die Kosten der Form erhöhen, um die Lebensdauer der Form zu verkürzen.
2. Wenn Sie Spritzguss produkte entwerfen, versuchen Sie, die Struktur des Kern ziehens zu vermeiden, wenn keine besonderen Anforderungen bestehen. Zum Beispiel wird die Richtung der Loch achse und der Verstärkung in die Richtung der Matrize geändert, und die Methode zum Durchstechen des Hohlraum kerns wird verwendet.




 Rufen Sie uns an:
 Mailen Sie uns:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어