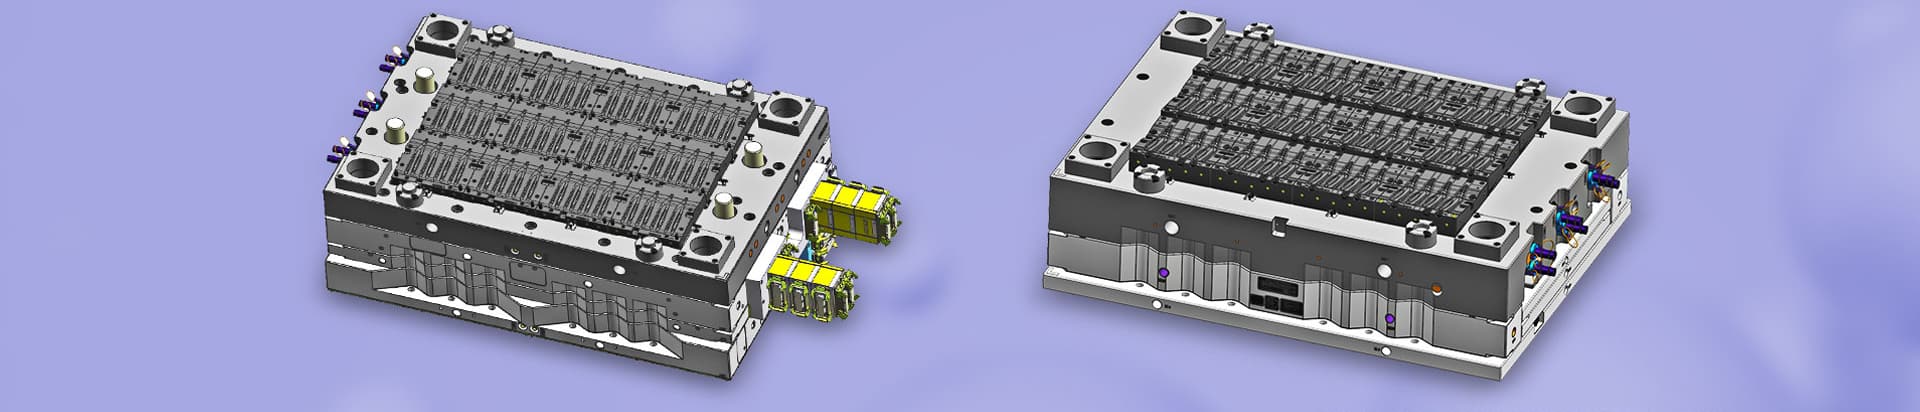
Das Formteil hat eine dem Hohlraum ähnliche Form, ist jedoch eine verzerrte Version der Hohlraum form.
A) mögliche Ursachen von Problemen
1. Biegen ist, weil es zu viel innere Spannung in der Injektion Kunststoff teile
(2) die Form Füll geschwindigkeit ist langsam.
3. Der Kunststoff im Form hohlraum ist unzureichend.
4. Plastik temperatur ist zu niedrig oder inkonsistent.
(5) die Injektion Kunststoff teile sind zu heiß, wenn sie heraus geschoben werden.
6. Unzureichende Kühlung oder inkonsistente Temperatur der beweglichen und festen Form.
(7) die Struktur der Injektion Kunststoff teile ist nicht sinnvoll (wie die Verstärkung konzentriert sich auf einer Seite, aber weit voneinander entfernt).
(2) Abhilfe methoden
1. verringern Sie Einspritz druck.
2. Reduzieren Sie die Schrauben vorwärts zeit.
3. Zykluszeit erhöhen (vor allem Abkühlzeit). Nach dem Auswerfen aus der Form (insbesondere die dickeren Injektion kunststoff teile) werden die Injektion kunststoff teile sofort in warmes Wasser (38 ° C) getaucht, um langsam abzukühlen.
4. erhöhen Sie die Einspritz geschwindigkeit.
5. Erhöhen Sie die Temperatur des Kunststoffs.
6. mit kühlgeräten.
7. Angemessene Erhöhung der Abkühlzeit oder Verbesserung der Kühl bedingungen, so weit wie möglich, um sicher zustellen, dass die Formte mperatur der beweglichen und festen Form konsistent ist.
8. verbessern Sie die Struktur von Kunststoff-Spritzguss teilen entsprechend der tatsächlichen Situation.
Transparenter Kunststoff, weil hohe Licht durchlässigkeit, unvermeidliche Anforderung strenge Kunststoff produkte Oberflächen qualität wollen, ohne Markierungen, Porosität, weißer Nebel, schwind lig, Defekte wie schlechte schwarze Flecken, Farbe und Glanz, somit im Spritzguss verfahren für Rohstoffe, Ausrüstung, das Design der Form und der Produkte, Wird sehr Aufmerksamkeit und strenge sogar spezielle Anfrage sein.
Zweitens, aufgrund des hohen Schmelzpunktes und der schlechten Fließ fähigkeit von transparentem Kunststoff, um die Oberflächen qualität des Produkts zu gewährleisten, benötigen oft eine höhere Temperatur, Einspritz druck, einspritz geschwindigkeit und andere Prozess parameter müssen ebenfalls leicht angepasst werden, so dass die Injektion von Kunststoff mit Form gefüllt werden kann, Und wird keine innere Spannung erzeugen und Produkt verformung und Rissbildung verursachen.
Daher können von der Rohstoff vorbereitung, den Anforderungen an Ausrüstung und Form, dem Spritzguss prozess und der Produkt rohstoff verarbeitung mehrere Aspekte vorgenommen werden, um einen strengen Betrieb durch zuführen.
Chromatische Aberration ist ein häufiger Defekt beim Spritzgießen. Es gibt viele Einfluss faktoren für die chromatische Aberration, die Rohmaterial harz, Master batch, Mischen von chromatischer Aberration mit Rohmaterial, Spritzguss verfahren, Spritz gieß maschine usw. umfassen. Im eigentlichen Produktions prozess kontrollieren wir im Allgemeinen die chromatische Aberration anhand der folgenden fünf Aspekte.
1. Vorbereitung und Trocknung von Rohstoffen;
2. Vorbereitung und Trocknung von Rohstoffen;
3. verringern Sie den Einfluss der Patronen temperatur auf den Far bunter schied;
4. Reduzieren Sie die Auswirkungen der Anpassung des Spritzguss prozesses;
5. Meistern Sie den Einfluss der Patronen temperatur und der Master menge auf die Farbänderung des Produkts.



 Rufen Sie uns an:
 Mailen Sie uns:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어